 cnwbgg.com




为了给您提供更的注塑产品有气泡怎么调优选厂商产品信息,解锁注塑产品有气泡怎么调优选厂商产品新体验,视频带你玩转每个细节!
以下是:宜昌兴山注塑产品有气泡怎么调优选厂商的图文介绍


宜昌兴山注塑产品 解决的方法: 3-1 即时:提高料筒温度,降低射出压力,降低脱模速度 3-2 短期:提高模具型腔的光洁度。 3-3 长期:脱模斜度要足够,脱模销要分布平衡,制品上不要设计有锐角,还有要尽量避免制品的厚度差异由于材料的差异: 、 4-1 因聚碳酸脂(PC) PVC 等材料容易粘在模具的镀铬层上,特别在角落上成为倒体,所以要给以注意4-2 聚碳酸脂(PC)容易在模具块处产生裂纹,象这样的情况 在材料里加进增强玻璃纤维为好


铭诺橡塑制品(宜昌市兴山县分公司)8年专注【兴山就近塑料垫片注塑、宜昌兴山PP注塑塑料件】产品,集研发、生产、销售、服务于一体的专业技术型高新技术企业。厂家位于经济开发区大礼溪工业园孵化基地大礼溪片区民营科创园2幢,现有厂房面积2000平方米,有专业的研发团队,管理团队,售后服务团队,已申请各类专利20余项,产品创新能力,生产工艺,品质管控能力,工程配套服务能力均占行业优势。
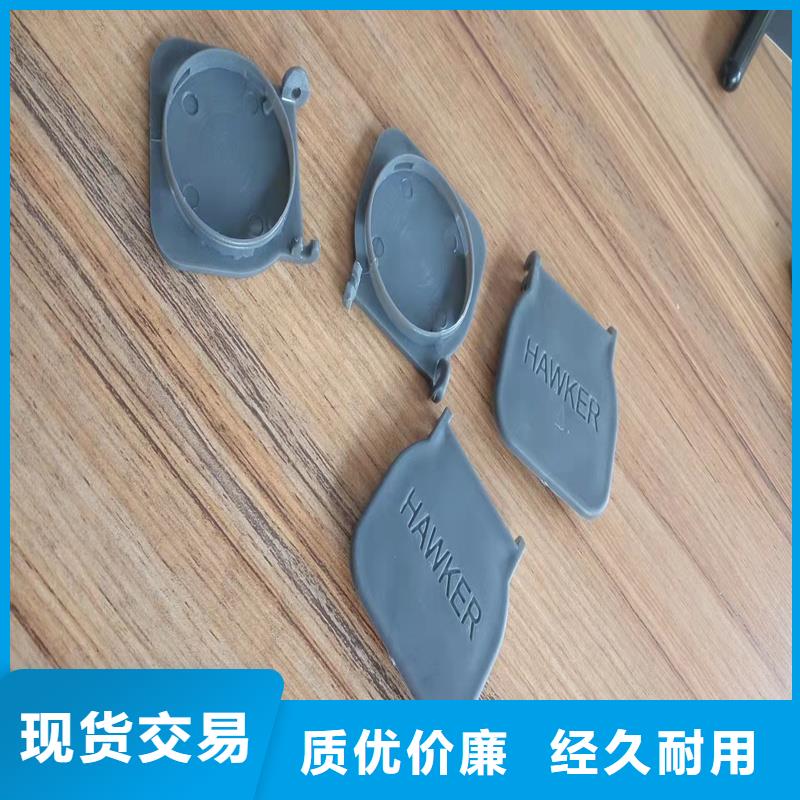

宜昌兴山注塑产品 12.制品产生糊斑的方法产生糊斑的原因 1-1空气溢出不充分 关联的知识 2一1 模具内的残留气体因压缩成为高温状态,这时使材料烧焦2-2 气体溢出不充分以及空气被封闭会产生熔接痕。2-3气体排气不充分也会造成制品缺料(参考缺料这一节)解决方法 3一1 即时:降低射出速度 3-2 短期:增开空气溢出槽,附加空气溢出销3-3长期:模具使用易于空气溢出的镶块结构四由于材料的差异:没有特别的原因


mnxs
宜昌兴山注塑产品 0 防止模具粘滞弯折的方法 模具产生粘滞弯折的原因 模具刚性不足 由于射出压力模具的膨胀鼓起 相关联的知识 241 型腔由于射出压力的作用多少会膨胀一点,如果是在模具恢原状,但是实际上模具内的压力仍保持高的状态下使制品冷却固化,模具在恢复原状时用很大的力反作用于模具,使得模具不得不开启一点。 解决方法: 3-1 即时:对射出压力进行管理,不要上升到应设定的值以上。 3-2 长期的: 设置凹槽,强制调整。 四、由于材料的差异; 4-1、刚性大的材料难办一点。 五 、参考事项: 5-1、因对模具进行试模时容易发生,在模具上附加上千分表,一边监视一边慢升高射出压力,用这种方法比较好(图 A 5-2、产生粘滞膨胀的模具,从注射机卸下分解,用加热方法使制品软化后取下5-3、是由于刚性不足的模具,从外侧用夹板进行强化夹紧。
